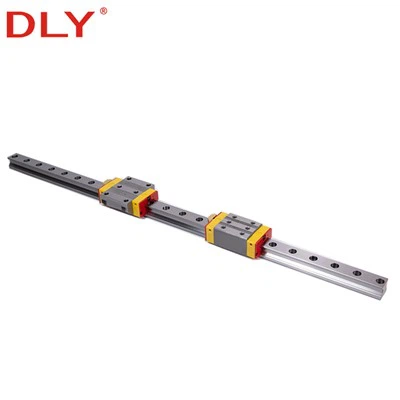
A لکیری گائیڈ وےدرست لوڈ کی درجہ بندی اور درستگی کے گریڈ کے ساتھ منتخب کیا جا سکتا ہے، لیکن ناقص تنصیب اب بھی اضافی اندرونی بوجھ پیدا کر سکتی ہے۔ بہت سے درست موشن سسٹمز میں، سب سے زیادہ عام مسائل ریل کے متوازی غلطی، عمودی ریل آفسیٹ، اور بلاک اونچائی آفسیٹ سے آتے ہیں۔
یہ تنصیب کی غلطیاں پہلے واضح نہیں ہوسکتی ہیں۔ محور اب بھی حرکت کر سکتا ہے، لیکنلکیری گائیڈ بلاکاضافی ضمنی بوجھ یا لمحے کا بوجھ اٹھا سکتا ہے۔ وقت گزرنے کے ساتھ، یہ رگڑ کو بڑھا سکتا ہے، حرکت کی ہمواری کو کم کر سکتا ہے، پوزیشننگ کی درستگی کو متاثر کر سکتا ہے، اور سروس کی زندگی کو مختصر کر سکتا ہے۔
یہ گائیڈ لکیری گائیڈ وے کی تنصیب میں تین اہم نکات پر مرکوز ہے: ریل متوازی P1، عمودی ریل آفسیٹ S1، اور بلاک آفسیٹ S2/ΔH۔ ان تین صف بندی کے عوامل کو کنٹرول کرنے سے گائیڈ وے کو اپنی ڈیزائن کردہ درستگی، سختی اور زندگی بھر برقرار رکھنے میں مدد ملتی ہے۔

لکیری گائیڈ وے کی تنصیب کے لیے ریل کی درست سیدھ اور بڑھتے ہوئے سطح کی مناسب تیاری کی ضرورت ہوتی ہے۔
نوٹ:رواداری کی اقدار P1, S1, S2, H, A، اور ΔH کی ہمیشہ مخصوص لکیری گائیڈ وے سیریز، درستگی کے گریڈ، پری لوڈ کی سطح، ریل کی لمبائی، بلاک کی قسم، اور مینوفیکچرر ڈیٹا کے مطابق تصدیق ہونی چاہیے۔ نیچے دی گئی وضاحتیں تنصیب کی منطق کو سمجھنے میں مدد کے لیے استعمال کی جاتی ہیں۔
انسٹالیشن جیومیٹری کیوں اہمیت رکھتی ہے۔
ایک لکیری گائیڈ وے ایک درست رولنگ موشن جزو ہے۔ ریل اور بلاک کو کنٹرول شدہ ریس وے ڈھانچے کے اندر رولنگ عناصر کے ذریعے بوجھ اٹھانے کے لیے ڈیزائن کیا گیا ہے۔ اگر ریل کو ناہموار یا غلط طریقے سے بڑھتے ہوئے بیس کی پیروی کرنے پر مجبور کیا جاتا ہے، تو بلاک کے اندر اندرونی بوجھ کی تقسیم بدل جائے گی۔
ریل خود کو خراب بڑھتے ہوئے سطح کو درست کرنے کے لئے استعمال نہیں کیا جانا چاہئے. اگر بنیاد فلیٹ نہیں ہے، حوالہ کنارہ سیدھا نہیں ہے، یا دونوں ریل صحیح طریقے سے منسلک نہیں ہیں، تو بلاک اضافی رگڑ اور غیر معمولی اندرونی قوت کا تجربہ کر سکتا ہے۔ یہ اصل سروس کی زندگی کو کم کر سکتا ہے یہاں تک کہ جب منتخب گائیڈ وے میں کافی حد تک ریٹیڈ لوڈ کی گنجائش ہو۔
لکیری گائیڈ وے انسٹال کرنے سے پہلے، بڑھتے ہوئے بنیادی حالات کو چیک کریں:
- بڑھتے ہوئے سطح، ریل بیس، اور حوالہ کندھے کو صاف کریں.
- burrs، چپس، زنگ، دھول، اور تیل کی آلودگی کو ہٹا دیں.
- چیک کریں کہ آیا ماؤنٹنگ بیس فلیٹ اور کافی سخت ہے۔
- تصدیق کریں کہ حوالہ کنارہ سیدھا اور ریل پوزیشننگ کے لیے موزوں ہے۔
- حتمی سیدھ اور ٹارک کو سخت کرنے سے پہلے بولٹ کو ہلکے سے سخت کریں۔

تنصیب کی رواداری کو ریل کی اونچائی، بلاک سینٹر کی اونچائی، حوالہ کنارے کی پوزیشن، اور درستگی کے درجے پر غور کرنا چاہئے۔
کنٹرول کرنے کے لیے تین کلیدی تنصیب کی خرابیاں
دوہری-ریل لکیری گائیڈ وے سسٹم میں، تنصیب کی درستگی بنیادی طور پر تین جیومیٹرک غلطیوں سے متاثر ہوتی ہے: ریل کا متوازی، عمودی ریل آفسیٹ، اور بلاک آفسیٹ۔ یہ خرابیاں مختلف قسم کے اندرونی بوجھ پیدا کرتی ہیں۔
| کلیدی نکتہ | علامت | اس کا کیا مطلب ہے۔ | اہم خطرہ |
|---|---|---|---|
| ریل متوازی | P1 | دو متوازی ریلوں کے درمیان سائیڈ انحراف۔ | بلاکس پر اضافی پس منظر کا بوجھ۔ |
| عمودی ریل آفسیٹ | S1 | دو ریلوں کے درمیان اونچائی کا فرق۔ | رولنگ لمحہ اور بوجھ کی ناہموار تقسیم۔ |
| بلاک آفسیٹ | S2 / ΔH | متعدد بلاکس کے درمیان اونچائی یا پوزیشن کا فرق۔ | چلتی ہوئی میز پر ہچکی یا جمائی کا لمحہ۔ |
کلیدی نکتہ 1: ریل متوازی P1
ریل متوازی لکیری گائیڈ وے کی تنصیب میں سب سے اہم عوامل میں سے ایک ہے۔ بہت سی صنعتی مشینوں میں، سب سے عام ترتیب دوہری-ریل، چار-بلاک کی ساخت ہے۔ جب دو ریل متوازی طور پر نصب کیے جاتے ہیں، تو ان کے درمیان فاصلہ قابل اجازت متوازی رواداری کے اندر رہنا چاہیے۔
اگر متوازی کی غلطی اجازت شدہ قدر سے زیادہ ہو تو، بلاکس کو حرکت کے دوران ایک طرف مجبور کیا جاتا ہے۔ یہ گائیڈ وے کے اندر اضافی پس منظر کا بوجھ پیدا کرتا ہے، چلنے کی مزاحمت کو بڑھاتا ہے، اور رولنگ عناصر اور ریس ویز پر ناہموار لباس کا سبب بن سکتا ہے۔
عملی تنصیب کی تجاویز میں شامل ہیں:
- ایک ریل کو ریفرنس ریل کے طور پر استعمال کریں اور پہلے اسے احتیاط سے سیدھ میں رکھیں۔
- مکمل اسٹروک موومنٹ چیک کرنے سے پہلے سیکنڈری ریل کو مکمل طور پر سخت نہ کریں۔
- درست ضرورت کے مطابق ڈائل انڈیکیٹر، سٹریٹ ایج، گیج بلاک، یا کنیکٹنگ پلیٹ کا استعمال کریں۔
- تنگ دھبوں کی جانچ کرنے کے لیے میز یا گاڑی کو پورے اسٹروک کے ذریعے آہستہ آہستہ منتقل کریں۔
- درست تنصیب کے لیے صرف بصری سیدھ یا کھردرے اخراج کناروں پر انحصار کرنے سے گریز کریں۔

P1 دو لکیری گائیڈ ریلوں کے درمیان متوازی انحراف کی نشاندہی کرتا ہے۔
کم اہم ایپلی کیشنز میں، تیرتی سیدھ اب بھی قابل قبول ہو سکتی ہے۔ اعلی-پریزین آٹومیشن یا CNC آلات کے لیے، حوالہ ریل اور ثانوی ریل کو مینوفیکچرر کی رواداری کے تقاضوں کے مطابق جوڑا جانا چاہیے۔
کلیدی نکتہ 2: عمودی ریل آفسیٹ S1
جب دو ریلوں کو متوازی طور پر نصب کیا جاتا ہے، تو ان کی اونچائی کا تعلق بھی اہمیت رکھتا ہے۔ عمودی ریل آفسیٹ، جسے اکثر S1 کے طور پر نشان زد کیا جاتا ہے، دو ریلوں کے درمیان اونچائی کے فرق کو کہتے ہیں۔ یہاں تک کہ اگر ریل اوپر کے نظارے سے متوازی ہوں، اونچائی کا فرق اب بھی اندرونی لمحے کا بوجھ پیدا کر سکتا ہے۔
اگر ایک ریل دوسری ریل سے اونچی ہے، تو حرکت کرنے والی میز تھوڑا سا مڑ سکتی ہے کیونکہ بلاکس ریلوں کے ساتھ حرکت کرتے ہیں۔ یہ بلاکس پر ایک رولنگ لمحہ پیدا کرتا ہے۔ نتیجہ زیادہ رگڑ، ناہموار چلنے کا احساس، غیر معمولی شور، یا سروس کی زندگی میں کمی ہو سکتی ہے۔
S1 کا ریل کی جگہ اور پری لوڈ سے گہرا تعلق ہے۔ ایک اعلی پری لوڈ گائیڈ وے بڑھتے ہوئے غلطی کے لیے زیادہ حساس ہوتا ہے، اس لیے قابل اجازت عمودی آفسیٹ چھوٹا ہو جاتا ہے۔ اگر تنصیب کی سطح مطلوبہ اونچائی کی رواداری کو پورا نہیں کر سکتی ہے، تو کم پری لوڈ یا زیادہ درستگی والے بلاک کا انتخاب زیادہ موزوں ہو سکتا ہے۔

S1 دو متوازی گائیڈ ریلوں کے درمیان عمودی اونچائی کو ظاہر کرتا ہے۔
عمودی ریل آفسیٹ کی جانچ کرتے وقت، انجینئرز کو غور کرنا چاہیے:
- ماؤنٹنگ بیس فلیٹنس اور مشینی درستگی۔
- دو ریلوں کے درمیان فاصلہ۔
- بلاکس کا منتخب پری لوڈ گریڈ۔
- گائیڈ بلاکس کی اونچائی کی رواداری۔
- آیا مشین کا فریم بوجھ کے تحت خراب ہو سکتا ہے۔
کلیدی نکتہ 3: بلاک آفسیٹ S2 اور بلاک کی اونچائی کا فرق ΔH
جب ایک ہی ریل پر ایک سے زیادہ بلاکس استعمال کیے جاتے ہیں یا ایک ہی متحرک پلیٹ فارم سے منسلک ہوتے ہیں، تو بلاکس کے درمیان اونچائی اور پوزیشن کا رشتہ اہم ہو جاتا ہے۔ بلاک آفسیٹ، جو اکثر S2 کے طور پر نشان زد ہوتا ہے، بلاکس اور موونگ ٹیبل پر پچنگ لمحات بنا سکتا ہے۔
اگر ایک ہی محور پر دو بلاکس ایک ہی اونچائی پر نہیں ہیں یا میز کے ڈھانچے میں مجبور ہیں، تو حرکت پذیر پلیٹ فارم مڑ سکتا ہے۔ اس سے نہ صرف نرمی متاثر ہوتی ہے۔ یہ گائیڈ بلاکس کے اندر ناہموار اندرونی بوجھ بھی پیدا کر سکتا ہے۔
بلاکس کے درمیان اونچائی کا فرق ΔH بھی چیک کیا جانا چاہئے۔ اگر تنصیب کے بعد اصل اونچائی کا فرق قابل اجازت قیمت سے زیادہ ہو جائے تو، سسٹم کو چھوٹے بلاکس، زیادہ درستگی والے بلاکس، بہتر بڑھتے ہوئے سطح کی مشینی، یا میز کے ڈھانچے کی اصلاح کی ضرورت پڑ سکتی ہے۔

S2 ایک ہی ریل یا حرکت پذیر پلیٹ فارم پر متعدد بلاکس کے درمیان عمودی آفسیٹ تعلق کی نشاندہی کرتا ہے۔

ΔH پر غور کیا جانا چاہئے جب ایک سے زیادہ بلاکس ایک ساتھ استعمال ہوتے ہیں ایک درست حرکت پذیر میز پر۔
بلاک آفسیٹ کے مسائل کو کم کرنے کے لیے:
- مطلوبہ پلیٹ فارم کی درستگی کے لیے مناسب درستگی کے گریڈ والے بلاکس کا استعمال کریں۔
- مختلف درستگی کے درجات یا غیر یقینی متبادل بلاکس کو ایک درست محور میں ملانے سے گریز کریں۔
- بلاک بولٹ کو سخت کرنے سے پہلے ٹیبل کی بڑھتی ہوئی سطح کو چیک کریں۔
- بلاک بڑھتے ہوئے بولٹ کو آہستہ آہستہ اور یکساں طور پر سخت کریں۔
- ٹیبل کو مکمل اسٹروک کے ذریعے منتقل کریں اور حتمی آپریشن سے پہلے مزاحمتی تغیرات کی جانچ کریں۔
آپریشن سے پہلے دیگر انسٹالیشن چیک
P1، S1، اور S2 کے علاوہ، تنصیب کی کئی بنیادی تفصیلات بھی لکیری گائیڈ وے سسٹم کی حتمی کارکردگی کو متاثر کرتی ہیں۔ یہ چیک خاص طور پر CNC مشینوں، آٹومیشن آلات، لکیری ماڈیولز، معائنہ کے نظاموں، اور دیگر درست موشن ایپلی کیشنز کے لیے اہم ہیں۔
| آئٹم کو چیک کریں۔ | کیوں یہ اہمیت رکھتا ہے۔ | عملی نوٹ |
|---|---|---|
| بڑھتی ہوئی سطح کی ہمواری | سخت ہونے کے بعد ریل کی اخترتی کو روکتا ہے۔ | ریل کی تنصیب سے پہلے بیس کو صاف اور معائنہ کریں۔ |
| حوالہ کنارے سیدھا پن | ریل الائنمنٹ ریفرنس کی وضاحت کرتا ہے۔ | ضرورت پڑنے پر مشینی کندھے، سیدھے کنارے، پن، یا کلیدی راستوں کا استعمال کریں۔ |
| بولٹ کو سخت کرنے کا سلسلہ | ریل کو موڑنے یا زور دینے سے گریز کرتا ہے۔ | پہلے ہلکے سے سخت کریں، پھر آخر میں مرکز سے باہر کی طرف آہستہ آہستہ سخت کریں۔ |
| ٹارک کو سخت کرنا | ریل کو بغیر کسی اخترتی کے مستحکم رکھتا ہے۔ | ریل کے سائز اور بولٹ کی قسم کے لیے مینوفیکچرر ٹارک کی سفارشات پر عمل کریں۔ |
| مکمل-اسٹروک موومنٹ ٹیسٹ | تنگ دھبوں، ناہموار مزاحمت، یا غلط ترتیب کو تلاش کرتا ہے۔ | فل ڈرائیو پاور کو جوڑنے سے پہلے ٹیبل کو آہستہ سے ہلائیں۔ |
| چکنا | رگڑ کو کم کرتا ہے اور ریس ویز کی حفاظت کرتا ہے۔ | رسمی آپریشن سے پہلے مناسب چکنائی یا تیل لگائیں۔ |
کیوں پری لوڈ انسٹالیشن کی درستگی کو زیادہ اہم بناتا ہے۔
پری لوڈ بلاک اور ریل کے درمیان اندرونی کلیئرنس کو کم کرکے سختی کو بہتر بناتا ہے۔ تاہم، پری لوڈ بھی گائیڈ وے کو بڑھتے ہوئے غلطیوں کے لیے زیادہ حساس بناتا ہے۔ اگر ریل متوازی نہیں ہیں یا اونچائی آفسیٹ بہت بڑی ہے تو، پری لوڈ فورس اور انسٹالیشن کی خرابی ضرورت سے زیادہ اندرونی بوجھ میں یکجا ہو سکتی ہے۔
اس وجہ سے، ایک اعلی پری لوڈ گائیڈ وے کے لیے زیادہ درست ماؤنٹنگ بیس، بہتر ریل الائنمنٹ، اور P1، S1، اور S2 کے سخت کنٹرول کی ضرورت ہوتی ہے۔ اگر مشین کی بنیاد کافی تنصیب کی درستگی فراہم نہیں کرسکتی ہے، تو بہت زیادہ پری لوڈ کا انتخاب کرنے سے کارکردگی بہتر نہیں ہوسکتی ہے اور سروس کی زندگی کم ہوسکتی ہے۔
عملی انتخاب میں، پری لوڈ گریڈ، درستگی کا درجہ، ریل کی جگہ، بلاک کی مقدار، اور بڑھتے ہوئے سطح کے معیار کو ایک ساتھ سمجھا جانا چاہیے۔
نتیجہ
درست لکیری گائیڈ وے کی تنصیب صرف بولٹ کے ساتھ ریل کو ٹھیک کرنے کے بارے میں نہیں ہے۔ کلید گائیڈ وے سسٹم کی جیومیٹری کو کنٹرول کرنا ہے تاکہ ریل اور بلاک غیر ضروری اندرونی قوت کے بغیر حرکت کر سکیں۔
دوہری-ریل یا ملٹی{-بلاک سسٹمز کے لیے، تین اہم ترین تنصیب پوائنٹس ہیں ریل متوازی P1، عمودی ریل آفسیٹ S1، اور بلاک آفسیٹ S2/ΔH۔ اگر ان غلطیوں کو مطلوبہ رواداری کے اندر کنٹرول کیا جائے تو، لکیری گائیڈ وے بہتر ہمواری، درستگی، سختی، اور سروس لائف کو برقرار رکھ سکتا ہے۔
اعلی-سی این سی مشینوں، آٹومیشن آلات، اور لکیری ماڈیولز کے لیے، انجینئرز کو بڑھتے ہوئے بیس کو احتیاط سے تیار کرنا چاہیے، حوالہ ریل کو درست طریقے سے سیدھ میں لانا چاہیے، ثانوی ریل کو چیک کرنا چاہیے، اور آپریشن سے پہلے مکمل-اسٹروک موومنٹ کی جانچ کرنی چاہیے۔
لکیری گائیڈ وے انسٹالیشن سپورٹ کی ضرورت ہے؟
اپنی ریل کا سائز، بلاک کی قسم، ریل کی لمبائی، بلاک کی مقدار، پہلے سے لوڈ کی ضرورت، تنصیب کی ترتیب، اور کام کرنے کا ماحول بھیجیں۔ DLY آپ کو مناسب لکیری گائیڈ ویز کا انتخاب کرنے اور CNC مشینوں، آٹومیشن آلات، اور لکیری ماڈیولز کے لیے ریل اور بلاک میچنگ سپورٹ فراہم کرنے میں مدد کر سکتا ہے۔
ای میل:export@dlybearing.com
متعلقہ مصنوعات اور صفحات
لکیری گائیڈ وے | لکیری بلاک | لکیری سلائیڈر | ہیوی لوڈ لکیری گائیڈ | آر ڈی رولر گائیڈ وے | لکیری ماڈیول | واپس بلاگ پر