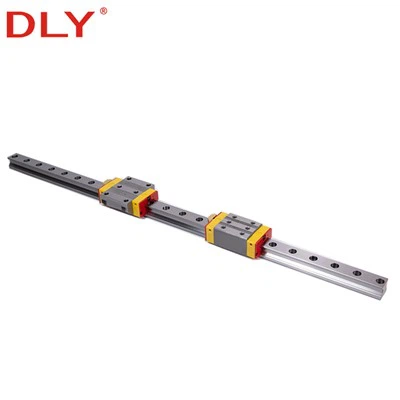
ایک لکیری گائیڈ ریل جو مشین کی بنیاد سے لمبی ہوتی ہے اسے عام طور پر چھوٹا کیا جا سکتا ہے، لیکن سخت درستگی والی ریل کو کاٹنا عام ہلکے سٹیل کو کاٹنے کے مترادف نہیں ہے۔
ریل درست طریقے سے تیار شدہ ریس ویز اور سخت سطحوں پر مشتمل ہے جو سیدھی، صاف اور گرمی کے نقصان، گڑبڑ اور کاٹنے والے ذرات سے پاک رہیں۔ کسی بھی مواد کو ہٹانے سے پہلے بڑھتے ہوئے سوراخ کی پچ اور آخری سوراخ سے نئے ریل سرے تک کے فاصلے کو بھی چیک کرنا ضروری ہے۔
ان وجوہات کی بناء پر، ایک لکیری گائیڈ ریل کو ترجیحی طور پر مینوفیکچرر کی طرف سے مطلوبہ لمبائی تک کاٹنا چاہیے یا مناسب کٹنگ، کلیمپنگ اور فنشنگ آلات کے ساتھ مشین شاپ۔
مختصر جواب:ہاں، بہت سے سخت لکیری گائیڈ ریلوں کو چھوٹا کیا جا سکتا ہے۔ تاہم، آپ کو اس وقت تک کاٹنا شروع نہیں کرنا چاہیے جب تک کہ ریل سیریز، مواد، سختی، مطلوبہ لمبائی، بڑھتے ہوئے سوراخ کی پچ اور جائز اختتامی فاصلے کی تصدیق نہ ہو جائے۔ غیر مناسب کٹنگ ریس ویز کو نقصان پہنچا سکتی ہے، ریل کو خراب کر سکتی ہے یا مناسب مدد کے بغیر آخری بڑھتے ہوئے سوراخوں کو چھوڑ سکتی ہے۔
کیا سخت لکیری گائیڈ ریل کو کاٹا جا سکتا ہے؟
پروفائل شدہ لکیری گائیڈ ریل عام طور پر معیاری یا اپنی مرضی کی لمبائی میں فراہم کی جاتی ہیں۔ مینوفیکچررز عام طور پر ریل کے لمبے حصے تیار کرتے ہیں اور انہیں ماڈل، مشین اسٹروک اور انسٹالیشن ڈرائنگ کے مطابق کاٹتے ہیں۔
ریل کو کاٹنے سے خود بخود اس کی درستگی کو نقصان نہیں پہنچتا ہے۔ اگر ریل کو صحیح طریقے سے سہارا دیا جاتا ہے، ضرورت سے زیادہ گرمی یا مکینیکل دباؤ کے بغیر کاٹا جاتا ہے، اور بعد میں صحیح طریقے سے ختم ہوجاتا ہے، تو باقی ریس ویز درست لکیری رہنمائی فراہم کرنا جاری رکھ سکتے ہیں۔
مسئلہ صرف یہ نہیں ہے کہ آیا اسٹیل کو الگ کیا جا سکتا ہے۔ اصل مسئلہ یہ ہے کہ آیا ریل کو متاثر کیے بغیر مختصر کیا جا سکتا ہے:
- ریس وے کی سطح کی حالت
- ریل کی سیدھی
- بڑھتے ہوئے سوراخ کا انتظام-
- حمایت اور clamping طاقت ختم
- بلاک انٹری اور سیل پروٹیکشن
- نئے کٹ چہرے کی سنکنرن مزاحمت
- گائیڈ بلاک کے اندر صفائی
ایک ریل کھردری کٹ کے بعد بھی قابل قبول نظر آتی ہے جب کہ اس میں گڑ، کھرچنے والے ذرات یا مقامی حرارت سے ہونے والے نقصان جو بعد میں بلاک کو متاثر کرتے ہیں۔
پہلے تصدیق کریں کہ آپ کے پاس کس قسم کی ریل ہے۔
اصطلاح "لکیری ریل" کئی مختلف مصنوعات کی وضاحت کرتی ہے۔ وہ ایک ہی مواد سے نہیں بنائے جاتے ہیں اور ایک ہی طریقہ کا استعمال کرتے ہوئے کاٹا نہیں جانا چاہئے.
| ریل کی قسم | عام ڈھانچہ | کاٹنا غور |
|---|---|---|
| پروفائل شدہ بال گائیڈ ریل | درستگی-گراؤنڈ بال ریس ویز کے ساتھ سخت سٹیل | کنٹرول شدہ کٹنگ، ریس وے پروٹیکشن اور محتاط ڈیبرنگ کی ضرورت ہے۔ |
| پروفائل شدہ رولر گائیڈ ریل | اونچی-رولر ریس ویز کے ساتھ سختی والی سخت ریل | صحت سے متعلق اور سطح کی حفاظت خاص طور پر اہم ہیں۔ |
| چھوٹی لکیری گائیڈ ریل | چھوٹی سخت یا سٹینلیس-اسٹیل کی ریل | چھوٹے کراس- سیکشن کو کلیمپنگ کے دوران موڑنا یا بگاڑنا آسان ہو سکتا ہے۔ |
| تائید شدہ گول ریل | گول شافٹ ایلومینیم سپورٹ پر نصب ہے۔ | شافٹ اور سپورٹ ڈھانچہ دونوں کو کاٹ کر صحیح طریقے سے ختم کیا جانا چاہیے۔ |
| ایلومینیم گائیڈ یا V- سلاٹ پروفائل | باہر نکالا ایلومینیم پروفائل | عام طور پر کاٹنا آسان ہے لیکن سخت پروفائل والے گائیڈ وے کے برابر نہیں۔ |
ایلومینیم کے اخراج کو کاٹنے کے مشورے کو براہ راست سخت گیند یا رولر گائیڈ ریل پر لاگو نہیں کیا جانا چاہئے۔ کاٹنے کے عمل کو منتخب کرنے سے پہلے، ریل سیریز، مواد اور سختی کی شناخت کریں.
سخت ریل کو کاٹنا کیوں مشکل ہے۔
ایک پروفائل شدہ لکیری گائیڈ ریل ریل اور گائیڈ بلاک کے درمیان رولنگ رابطے کی حمایت کے لیے تیار کی گئی ہے۔ اس کے ریس ویز کو سخت کیا گیا ہے اور ایک عام ساختی اسٹیل بار سے کہیں زیادہ اعلی معیار پر ختم کیا گیا ہے۔
DLY پروفائل شدہ لکیری گائیڈ ریلز عام طور پر منتخب سیریز کے مطابق سخت بیئرنگ-گریڈ یا درمیانے-کاربن اسٹیل سے تیار کی جاتی ہیں، جس میں ریل کی سطح کی سختی عام طور پر HRC 58–62 کے ارد گرد کنٹرول ہوتی ہے۔ حتمی تفصیلات کی تصدیق اصل ماڈل اور آرڈر کے مطابق کی جانی چاہئے۔
یہ سختی پہننے کی مزاحمت اور سروس کی زندگی کو بہتر بناتی ہے، لیکن اس کا مطلب یہ بھی ہے کہ نا مناسب کاٹنے والے اوزار تیزی سے پہن سکتے ہیں، ریل کو زیادہ گرم کر سکتے ہیں یا کھردرا اور کٹا ہوا چہرہ پیدا کر سکتے ہیں۔
کٹ کے قریب گرم کریں۔
ایک بے قابو کھرچنے والا کٹ کافی مقامی حرارت پیدا کرسکتا ہے۔ ضرورت سے زیادہ درجہ حرارت ریل کی رنگت خراب کر سکتا ہے، قریبی حفاظتی تیل کو نقصان پہنچا سکتا ہے اور ممکنہ طور پر کٹ کے قریب سطح کی حالت کو متاثر کر سکتا ہے۔
گرمی بھی کاٹنے کے دوران عارضی توسیع کا سبب بن سکتی ہے۔ اگر ریل کو گرم ہونے کے دوران سختی سے بند کیا جاتا ہے، تو اس کے ٹھنڈا ہونے کے بعد بقایا تناؤ یا مقامی بگاڑ باقی رہ سکتا ہے۔
مکینیکل کلیمپنگ فورس
ایک تنگ ریل کو موڑا یا مڑا جا سکتا ہے اگر اسے غیر مساوی طور پر بند کیا جائے۔ چھوٹے ریل خاص طور پر حساس ہوتے ہیں کیونکہ ان کا کراس-حصہ چھوٹا ہوتا ہے۔
ریل کو کٹنگ ایریا کے قریب ہی سہارا دیا جانا چاہئے بغیر براہ راست درست ریس ویز کے خلاف کلیمپ لگائے۔
ذرات کاٹنا
کھرچنے والی دھول اور دھات کے ذرات اس کے سیل کے ذریعے بلاک میں داخل ہو سکتے ہیں۔ ایک بار اندر جانے کے بعد، یہ ذرات گیندوں یا رولرس کے ساتھ گردش کر سکتے ہیں اور ریس ویز کو کھرچ سکتے ہیں۔
اگر آلودگی پہلے ہی گائیڈ بلاک میں داخل ہو چکی ہو تو ریل کی سطح سے نظر آنے والے ذرات کو ہٹانا کافی نہیں ہے۔
ماؤنٹنگ-ہول لے آؤٹ کو چیک کرنے سے پہلے نہ کاٹیں۔
آخری ریل کی لمبائی کو بڑھتے ہوئے سوراخ کی پچ اور اختتامی فاصلے سے الگ نہیں سمجھا جا سکتا۔
ایک عام ریل اپنی زیادہ تر لمبائی میں یکساں فاصلہ پر بڑھتے ہوئے سوراخوں کا استعمال کرتی ہے۔ پہلے اور آخری چڑھنے والے سوراخ کے مراکز سے ریل کے سروں تک کے دو فاصلے برابر یا غیر مساوی ہو سکتے ہیں، ترتیب دی گئی لمبائی اور مینوفیکچرر کی ڈرائنگ پر منحصر ہے۔
بنیادی تعلق یہ ہے:
L = E1 + (n − 1)P + E2
L=ریل کی کل لمبائی، P=بڑھتے ہوئے- سوراخ کی پچ، n=بڑھتے ہوئے سوراخوں کی تعداد، اور E1/E2= آخری فاصلے۔
یہ فارمولہ اس بات کا تعین کرنے میں مدد کرتا ہے کہ آیا مجوزہ کٹ سوراخ کا مناسب انتظام چھوڑ دے گا۔ تاہم، جائز کم از کم اور زیادہ سے زیادہ اختتامی فاصلے ابھی بھی اصل ریل سیریز کے لیے ڈرائنگ یا کیٹلاگ سے لیے جانے چاہئیں۔
یہ خیال نہیں کیا جانا چاہئے کہ ہر سائز 15، 20 یا 25 ریل ایک ہی پچ استعمال کرتی ہے۔ سائز، سیریز اور مینوفیکچررز کے درمیان سوراخ کا فاصلہ مختلف ہو سکتا ہے۔
مثال: 60 ملی میٹر سوراخ والی پچ کے ساتھ 760 ملی میٹر ریل
فرض کریں کہ ایک ریل کی کل لمبائی 760 ملی میٹر کی ضرورت ہے، اور اس کی تصدیق شدہ معیاری ماؤنٹنگ-ہول پچ 60 ملی میٹر ہے۔
اگر ریل میں 13 بڑھتے ہوئے سوراخ ہیں، تو سوراخوں کے درمیان 12 جگہیں ہیں:
12 × 60 ملی میٹر=720 ملی میٹر
760 ملی میٹر − 720 ملی میٹر=40 ملی میٹر
اگر برابر تقسیم کیا جائے: E1 = E2= 20 ملی میٹر
یہ انتظام صرف اس صورت میں درست ہے جب اس مخصوص ریل کے لیے 20 ملی میٹر کی اجازت ہو۔ اگر کیٹلاگ مختلف قابل اجازت اختتامی جہتوں کی وضاحت کرتا ہے، تو سوراخ کی مقدار، اختتامی فاصلے یا ریل کی کل لمبائی کو تبدیل کرنا ضروری ہے۔
کیا ہوتا ہے اگر نیا اختتام بڑھتے ہوئے سوراخ کے بہت قریب ہے؟
بڑھتے ہوئے سوراخ کے بہت قریب کاٹنے سے کاؤنٹر بور یا تھریڈڈ حصے کے ارد گرد ناکافی مواد رہ سکتا ہے۔ اس کے بعد نئے ریل اینڈ میں کلیمپنگ کا استحکام کم ہو سکتا ہے یا سخت ہونے کے دوران نقصان پہنچانا آسان ہو جاتا ہے۔
کاؤنٹر بورڈ سوراخ کے کچھ حصے کو کاٹنا خاص طور پر ناپسندیدہ ہے۔ یہ ایک پتلا اور بے قاعدہ کنارہ بناتا ہے جسے ڈیبرر کرنا مشکل ہے اور ہو سکتا ہے کہ بڑھتے ہوئے بولٹ کو صحیح طریقے سے سپورٹ نہ کرے۔
الٹا مسئلہ بھی ہو سکتا ہے۔ اگر آخری بڑھتے ہوئے سوراخ نئے ریل کے سرے سے بہت دور ہے، تو ایک لمبا غیر تعاون یافتہ حصہ باقی رہ سکتا ہے۔ یہ مقامی استحکام کو کم کر سکتا ہے، خاص طور پر بھاری بھرکم یا اعلیٰ-پریسیزن گائیڈ وے کے اختتام کے قریب۔
اس لیے مینوفیکچررز ہر صوابدیدی کٹ پوزیشن کو مساوی سمجھنے کے بجائے تجویز کردہ معیاری لمبائی، سوراخ کی پچ اور اختتامی جہتیں بتاتے ہیں۔
سخت لکیری گائیڈ ریل کو کاٹنے کے لیے کون سے اوزار استعمال کیے جا سکتے ہیں؟
مناسب مشین ریل کی سختی، کراس- سیکشن، مطلوبہ کٹ کے معیار اور دستیاب فنشنگ آلات پر منحصر ہے۔ ہر لکیری گائیڈ سیریز کے لیے کوئی ایک کاٹنے کا آلہ موزوں نہیں ہے۔
| کاٹنے کا طریقہ | ممکنہ استعمال | اہم خطرہ یا حد |
|---|---|---|
| درست کھرچنے والی کٹ-مشین | جب صحیح طریقے سے کنٹرول کیا جائے تو سخت سٹیل کے لیے عام طریقہ | گرمی، کھرچنے والی آلودگی اور کھردری کناروں کو کنٹرول کرنا ضروری ہے۔ |
| وائر EDM | کم مکینیکل کاٹنے والی قوت کے ساتھ درست کاٹنا | سست اور زیادہ مہنگا؛ صفائی اور سنکنرن تحفظ اب بھی درکار ہے۔ |
| کاربائیڈ یا کولڈ-سسٹم کو سخت مواد کے لیے درجہ دیا گیا ہے۔ | مناسب ہو سکتا ہے جب مشین اور بلیڈ ریل کی سختی سے مماثل ہوں۔ | غلط ٹولنگ چپ کر سکتی ہے، تیزی سے پہن سکتی ہے یا ضرورت سے زیادہ طاقت لگا سکتی ہے۔ |
| ہینڈ ہیلڈ زاویہ چکی | جسمانی طور پر کچھ ریلوں کو الگ کر سکتے ہیں | مربع پن، گرمی، ذرات اور ریس وے کے تحفظ کو کنٹرول کرنا مشکل؛ صحت سے متعلق کام کے لئے سفارش نہیں کی جاتی ہے |
| عام ہیکسو | عام طور پر سخت پروفائل گائیڈ ریلوں کے لیے غیر موزوں ہے۔ | بلیڈ پہننا، ناقص کٹ کوالٹی اور ضرورت سے زیادہ دستی قوت |
ریل کے ذریعے کاٹنے کے قابل ہونے کا مطلب یہ نہیں ہے کہ یہ قابل قبول صحت سے متعلق جزو پیدا کرتا ہے۔ کٹ مربع پن، ہیٹ کنٹرول، کلیمپنگ، گڑ کو ہٹانا اور صفائی بھی اتنی ہی اہم ہے۔
کیا گائیڈ بلاک کو کاٹنے سے پہلے ہٹا دیا جانا چاہیے؟
گائیڈ بلاک کو کاٹنے والے علاقے کے قریب نہیں رہنا چاہئے۔ کاٹنے کا ملبہ آخری مہروں سے داخل ہو سکتا ہے، اور گرمی مہروں، چکنائی اور پلاسٹک کی گردش کے اجزاء کو نقصان پہنچا سکتی ہے۔
اگر بلاک کو ریل سے ہٹانا ضروری ہے، تو اسے صحیح پلاسٹک داخل کرنے والی ریل یا ڈمی ریل پر منتقل کیا جانا چاہیے۔ کسی بلاک کو براہ راست کھلی ہوا میں سلائیڈ کرنے سے گیندیں پوزیشن سے باہر نکل سکتی ہیں یا گردشی نظام سے گر سکتی ہیں۔
کچھ بلاکس میں بال-رکھنے والے ڈھانچے ہوتے ہیں، لیکن اس کو بلاک کو لاپرواہی سے ہینڈل کرنے کی اجازت نہیں سمجھا جانا چاہیے۔ بلاک کو صاف، صحیح طریقے سے اورینٹڈ اور محفوظ رکھیں جب تک کہ اسے دوبارہ انسٹال نہ کیا جائے۔
اگر بلاک کو محفوظ طریقے سے نہیں ہٹایا جا سکتا ہے، تو کاٹنے کا کام گائیڈ وے فراہم کنندہ یا کسی تجربہ کار سروس کمپنی کو کرنا چاہیے۔
کاٹنے کے دوران ریل کی حفاظت کیسے کریں۔
مقصد یہ ہے کہ ریل کو کافی حد تک محفوظ طریقے سے تھامے رکھتے ہوئے درست سطحوں کی حفاظت کی جائے تاکہ کمپن اور حرکت کو روکا جا سکے۔
کاٹنے سے پہلے، آپریٹر کو:
- مکمل ریل ماڈل، مواد اور سختی کی تصدیق کریں.
- حتمی سوراخ کی مقدار، سوراخ کی پچ اور اختتامی فاصلے کا حساب لگائیں۔
- ریس ویز کو کھرچائے بغیر کاٹنے کی پوزیشن کو نشان زد کریں۔
- گائیڈ بلاکس کو ہٹا دیں یا محفوظ طریقے سے الگ کریں۔
- ریس ویز اور بڑھتی ہوئی سطحوں کو کلیمپس، چپس اور کھرچنے والی دھول سے بچائیں۔
- کٹ کے دونوں اطراف کو سہارا دیں تاکہ علیحدگی مکمل ہونے پر ریل موڑ یا گر نہ جائے۔
- ریل کی سختی اور کراس- سیکشن کے لیے موزوں آلات اور ٹولنگ کا استعمال کریں۔
جہاں بھی ممکن ہو، کلیمپنگ پریشر کو محفوظ، غیر{0}}اہم سطحوں کے ذریعے کام کرنا چاہیے۔ ریل کو ایک فکسچر میں زبردستی کرنے کے لیے نہیں موڑا جانا چاہیے۔
جب تک نئے سرے کا علاج نہیں کیا جاتا تب تک کاٹنا ختم نہیں ہوتا
ایک تازہ الگ کی گئی ریل میں عام طور پر تیز دھار ہوتے ہیں اور اس میں چھوٹے burrs ہو سکتے ہیں۔ فنکشنل ریس ویز کو پیسنے یا پالش کیے بغیر ان کو ہٹا دینا چاہیے۔
مکمل سرے کو گائیڈ بلاک یا اندراج ریل کو اختتامی مہروں کو کاٹے بغیر داخل ہونے کی اجازت دینی چاہئے۔ تاہم، بلاک کو فٹ کرنے کی کوشش میں ریس وے پروفائل کو دستی طور پر نئی شکل نہیں دی جانی چاہیے۔
ڈیبرنگ کے بعد، ریل کو اچھی طرح سے صاف کیا جانا چاہئے. کاٹنے والے سیال، کھرچنے والی دھول اور دھات کے ذرات کو بڑھتے ہوئے سوراخوں، رسیسز اور ریس وے والے علاقوں سے ہٹا دینا چاہیے۔
نئے بے نقاب آخری چہرے کو پھر مناسب سنکنرن تحفظ حاصل کرنا چاہئے۔ کاٹنے سے اس چہرے سے اصل حفاظتی تیل یا سطح کا علاج نکل جاتا ہے، جس سے اسے اسٹوریج، شپنگ اور سروس کے دوران زنگ لگنے کا زیادہ خطرہ ہوتا ہے۔
کیا کٹنگ ریل کی لوڈ کی صلاحیت کو کم کرتی ہے؟
صحیح طریقے سے انجام دیا گیا اختتامی کٹ عام طور پر گائیڈ بلاک یا برقرار ریس وے سیکشن کی کیٹلاگ لوڈ کی درجہ بندی کو تبدیل نہیں کرتا ہے۔
تاہم، نصب شدہ نظام کم مستحکم ہو سکتا ہے اگر کاٹنے سے ایک غیر موزوں ماؤنٹنگ ہول ترتیب، ناکافی اینڈ سپورٹ یا ریل کا کوئی حصہ خراب ہو جاتا ہے۔
مثال کے طور پر، غیر تعاون یافتہ ریل کے سرے کے قریب کام کرنے والا بھاری بھرکم بلاک حتمی بڑھتے ہوئے علاقے پر زیادہ دباؤ ڈال سکتا ہے۔ خراب پوزیشن میں بڑھتے ہوئے سوراخ بھی ریل کو لمحہ بھر کے بوجھ کے نیچے حرکت یا اٹھانے کی اجازت دے سکتے ہیں۔
لہٰذا، صرف ریل کی باقی لمبائی سے بوجھ کی گنجائش کا اندازہ نہیں لگایا جانا چاہیے۔ بلاک کی پوزیشن، ماؤنٹنگ بولٹ، مشین-بیس سپورٹ اور ورکنگ ایریا سے نئے ریل اینڈ تک کا فاصلہ سب پر غور کرنا چاہیے۔
کیا کاٹنا لکیری گائیڈ کی درستگی کو متاثر کرتا ہے؟
ریل کے سرے پر کی گئی پیشہ ورانہ کٹ ضروری طور پر باقی ریس ویز کی درستگی کو تبدیل نہیں کرتی ہے۔
اس کے باوجود درستگی بالواسطہ طور پر متاثر ہو سکتی ہے اگر ریل کو کلیمپنگ، زیادہ گرم، گرا، کھرچنے یا غیر موزوں سوراخ کی ترتیب کے ساتھ نصب کیا جائے۔
اعلیٰ-درستگی کے رہنما خطوط کو زیادہ احتیاط کی ضرورت ہوتی ہے۔ P، SP اور UP-گریڈ ریلز، مماثل ملٹی-ریل سیٹ اور درست رولر گائیڈ ویز ترجیحاً سپلائر کو واپس کیے جائیں یا مینوفیکچرر کی ہدایات کے مطابق کارروائی کی جائے۔
اگر دو متوازی ریلوں کو چھوٹا کرنا ضروری ہے، تو ان کی آخری لمبائی، سوراخ کی پوزیشن، حوالہ جات اور تنصیب کے انتظام کو جوڑے کے طور پر کنٹرول کیا جانا چاہیے۔
آپ کو خود ریل کب نہیں کاٹنا چاہئے؟
جب غلطی کی قیمت صحیح طریقے سے تیار کردہ متبادل ریل کو آرڈر کرنے کی لاگت سے زیادہ ہو تو خود کو کاٹنے کی سفارش نہیں کی جاتی ہے۔
مینوفیکچرر یا کسی مستند مشین شاپ سے یہ کام کرنے کو کہیں جب:
- ریل ایک اعلی صحت سے متعلق گریڈ ہے.
- ریل ایک مماثل یا غیر -متبادل گائیڈ وے سیٹ سے تعلق رکھتی ہے۔
- گائیڈ وے جوائنڈ اور فیکٹری کے نشان والے ریل سیکشنز-کا استعمال کرتا ہے۔
- ریل ایک اعلی-رڑھائی والی رولر قسم ہے۔
- نیا کٹ بڑھتے ہوئے سوراخ کے قریب یا گزرے گا۔
- کم از کم اور زیادہ سے زیادہ اختتامی فاصلوں کی تصدیق نہیں کی جا سکتی۔
- مناسب کلیمپنگ، کولنگ، کاٹنے اور صفائی کا سامان دستیاب نہیں ہے۔
- مشین میں سخت سیدھی، متوازی یا پوزیشننگ کی ضروریات ہیں۔
- موجودہ گائیڈ بلاکس کو ہٹایا یا محفوظ طریقے سے محفوظ نہیں کیا جا سکتا۔
کاٹنے کے بعد ریل کا معائنہ کیسے کریں۔
مشین پر واپس آنے سے پہلے ریل کا معائنہ کیا جانا چاہیے۔
اچھی روشنی کے تحت بصری معائنہ کے ساتھ شروع کریں۔ burrs، چپس، درار، رنگت اور جزوی بڑھتے ہوئے سوراخ کے لیے نئے سرے کو چیک کریں۔ خروںچ یا سرایت شدہ ذرات کے لیے کٹ کے قریب ریس ویز کا معائنہ کریں۔
پھر ریل کو ایک مناسب حوالہ کی سطح پر رکھیں اور واضح موڑنے یا موڑنے کی جانچ کریں۔ عین مطابق ایپلی کیشنز کو زیادہ رسمی سیدھی یا چلانے-متوازی معائنہ کی ضرورت ہو سکتی ہے۔
جہاں ضرورت ہو وہاں اندراج ریل کا استعمال کرتے ہوئے صحیح گائیڈ بلاک کو دوبارہ انسٹال کریں۔ مکمل استعمال کے قابل اسٹروک کے ذریعے بلاک کو آہستہ آہستہ منتقل کریں۔ مزاحمت ہموار اور مسلسل رہنا چاہئے.
اگر بلاک تنگ ہو جاتا ہے، کھرچنے کا شور پیدا کرتا ہے یا نئی ریل کے سرے کے قریب پکڑتا ہے تو معائنہ روک دیں۔ اسے متاثرہ علاقے میں زبردستی نہ لگائیں۔
| معائنہ آئٹم | قابل قبول شرط | وارننگ سائن |
|---|---|---|
| چہرہ کاٹا | صاف، مربع اور مناسب طریقے سے ختم | بھاری رنگت، دراڑیں یا بے قاعدہ ٹوٹنا |
| ریل کے کنارے | ہینڈلنگ یا بلاک انٹری کو متاثر کرنے والی کوئی تیز دھار نہیں۔ | ابھری ہوئی دھات یا چپے ہوئے ریس وے کے کنارے |
| بڑھتے ہوئے سوراخ | جائز اختتامی فاصلے کے ساتھ سوراخ مکمل کریں۔ | جزوی طور پر کاؤنٹر بور یا ناکافی کنارے کا مواد |
| صفائی | کوئی دکھائی دینے والی چپس، کھرچنے والی دھول یا کٹنگ-سیال کی باقیات نہیں ہیں۔ | ریس ویز، سوراخ یا سیل کے ارد گرد ذرات |
| نقل و حرکت کو روکنا | استعمال کے قابل اسٹروک کے ذریعے ہموار اور مستقل | سکریپنگ، اچانک مزاحمت یا اختتام کے قریب پکڑنا |
کیا فیکٹری-کٹ ریل کا آرڈر دینا بہتر ہے؟
زیادہ تر صنعتی منصوبوں میں، درست لمبائی کا آرڈر دینا ڈیلیوری کے بعد ریل میں ترمیم کرنے سے زیادہ محفوظ اور زیادہ موثر ہے۔
فیکٹری کٹنگ فراہم کنندہ کو بڑھتے ہوئے سوراخ کی پچ، اختتامی فاصلے، بلاک کی مقدار، درستگی کے درجے اور پیکیجنگ کی ضرورت کے ساتھ کل لمبائی کی جانچ کرنے کی اجازت دیتی ہے۔
یہ صارف کی ورکشاپ میں ثانوی پروسیسنگ کے دوران گائیڈ بلاکس کو آلودہ کرنے یا ریل کو نقصان پہنچانے سے بھی بچتا ہے۔
آرڈر کرنے سے پہلے، فراہم کریں:
- مکمل ریل اور بلاک ماڈل
- ریل کی کل لمبائی درکار ہے۔
- مشین اسٹروک کی ضرورت ہے۔
- ماؤنٹنگ-ہول پچ اور ترجیحی اختتامی فاصلے
- بلاک کی قسم اور مقدار
- درستگی اور پری لوڈ کی ضروریات
- سنگل-ریل یا جوڑا-ریل کا انتظام
- انسٹالیشن ڈرائنگ یا مشین-بیس ہول لے آؤٹ
اگر آپ ابھی بھی ریل کی درست لمبائی کا تعین کر رہے ہیں، تو DLY گائیڈ دیکھیںلکیری گائیڈ ریل کی لمبائی اور موثر اسٹروک کا انتخاب.
حتمی سفارش
ایک سخت لکیری گائیڈ ریل کو اکثر چھوٹا کیا جا سکتا ہے، لیکن کٹنگ کو عام دھاتی کام کے بجائے درست جزو پروسیسنگ سمجھا جانا چاہیے۔
کاٹنے سے پہلے، ریل ماڈل، سختی، آخری لمبائی، بڑھتے ہوئے سوراخ کی پچ اور جائز اختتامی فاصلے کی تصدیق کریں۔ پروسیسنگ کے دوران، ریس ویز اور گائیڈ بلاکس کو گرمی، کلیمپنگ نقصان اور ملبے کو کاٹنے سے بچائیں۔
کاٹنے کے بعد، احتیاط سے ڈیبرنگ، صفائی، سنکنرن تحفظ اور نقل و حرکت کے معائنہ کے ساتھ کام مکمل کریں۔ ایک ریل جسے صرف الگ کیا گیا ہے لیکن صحیح طریقے سے ختم نہیں کیا گیا ہے وہ تنصیب کے لیے تیار نہیں ہے۔
CNC مشینوں، جوڑی والی ریلوں، اعلی-درستگی کے گائیڈ ویز اور رولر گائیڈ ویز کے لیے، فیکٹری-کٹ ریل کا آرڈر دینا عام طور پر زیادہ قابل اعتماد آپشن ہوتا ہے۔
DLY معیاری اور حسب ضرورت-کٹ فراہم کر سکتا ہے۔لکیری گائیڈ ریلز اور مماثل گائیڈ بلاکسمطلوبہ ماڈل، لمبائی، سوراخ کی پچ، اختتامی فاصلہ، درستگی کا درجہ اور مشین ڈرائنگ کے مطابق۔
ایک حسب ضرورت-کٹ لکیری گائیڈ ریل کی ضرورت ہے؟
لمبائی اور بڑھتے ہوئے سوراخ کی تصدیق کے لیے ریل ماڈل، مطلوبہ لمبائی، بلاک کی مقدار اور انسٹالیشن ڈرائنگ DLY کو بھیجیں۔
ای میل:export@dlybearing.com